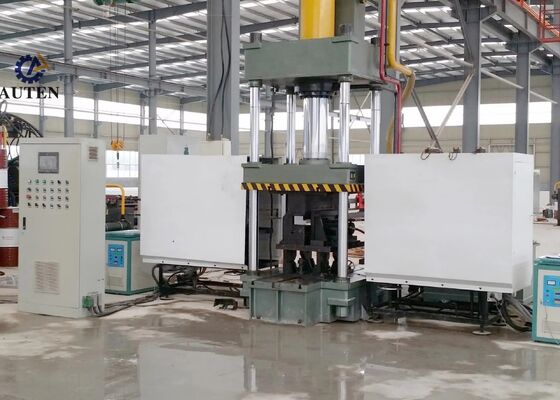
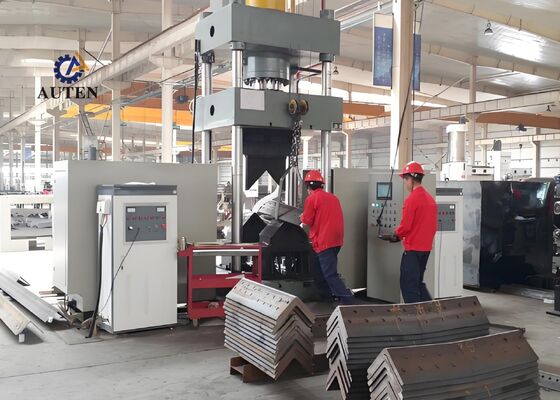
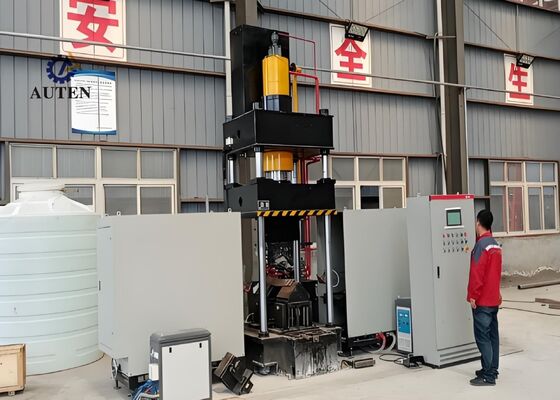
3150kN CNC Giętarka do stali kątowej i blachy z mocą grzania 240kW
Wprowadzenie do produktu:
System gięcia termicznego CNC jest profesjonalnie zaprojektowany i poddany kompleksowym testom fabrycznym, aby zapewnić dokładne i niezawodne gięcie profili ze stali kątowej i płaskich blach metalowych. Jest on specjalnie opracowany, aby sprostać rygorystycznym wymaganiom produkcyjnym branż, w tym produkcji konstrukcji stalowych, produkcji komponentów mechanicznych i obróbki metali architektonicznych. Dzięki doskonałej precyzji formowania i spójnej wydajności operacyjnej, system zapewnia, że przetwarzana stal kątowa i panele metalowe spełniają wymagające wymagania wymiarowe i strukturalne, wspierając wydajne i płynne wykonanie kolejnych operacji produkcyjnych.
Parametry produktu:
| Model |
HQ250-700 |
| Ciśnienie w zbiorniku oleju (kN) |
1600 |
| Rozmiar gięcia zewnętrznego dwustronnego (stopka do góry) (mm) |
L80*7~L250*32 |
| Stopień gięcia zewnętrznego dwustronnego kątowników (°) |
30° |
| Zakres gięcia jednostronnego kątownika do przodu (mm) |
L80*7~L200*20 |
| Stopień gięcia jednostronnego kątownika do przodu (°) |
20° |
| Grubość blachy giętej (mm) |
2~16 |
| Szerokość blachy giętej (mm) |
700 |
| Stopień gięcia blach (°) |
90° |
| Zakres otwierania i zamykania kątownika (mm) |
L80*7~L200*16 |
| Stopień otwierania i zamykania kątownika (°) |
16° |
| Skok tłoka hydraulicznego (mm) |
800 |
| Maks. wysokość otwarcia (mm) |
1300 |
| Moc silnika (kW) |
15 |
| Moc grzania (kW) |
60*2 |
| Oś CNC |
3 |
| Pojemność zbiornika oleju (L) |
630 |
| Wymiary całkowite (m) |
3.5x4.5x4.1 |

Cechy produktu:
1. Maszyna przyjmuje zaawansowany zintegrowany system sterowania CNC i PLC, wyposażony w przyjazny dla użytkownika interfejs człowiek-maszyna (HMI) z ekranem dotykowym. Operatorzy mogą łatwo ustawiać parametry przetwarzania, monitorować warunki pracy maszyny w czasie rzeczywistym i efektywnie zarządzać procedurami produkcyjnymi. Ta konfiguracja zapewnia wygodną obsługę, niezawodną wydajność sprzętu i usprawnione zarządzanie produkcją.
2. Urządzenie wykorzystuje technologię podgrzewania indukcyjnego ultradźwiękami o wysokiej częstotliwości, aby osiągnąć szybkie, równomierne nagrzewanie, jednocześnie poprawiając efektywność energetyczną i zmniejszając wpływ na środowisko. Ta metoda ogrzewania pomaga zwiększyć wydajność produkcji, obniżyć koszty operacyjne i spełnić odpowiednie normy ochrony środowiska.
3. Maszyna zawiera zintegrowany system formowania, który eliminuje potrzebę dodatkowych zmian narzędzi i wielokrotnych regulacji matryc. Ta uproszczona konstrukcja sprawia, że przygotowanie maszyny jest wygodniejsze, skraca czas konfiguracji i zwiększa ogólną wydajność produkcji.
4. Dzięki precyzyjnej technologii sterowania CNC, maszyna zapewnia dokładne operacje gięcia i formowania, spójną jakość produktu, niezawodną dokładność wymiarową i powtarzalne wyniki przetwarzania, przyczyniając się do poprawy produktywności.
5. Urządzenie jest zaprojektowane z dedykowanym agregatem hydraulicznym i oddzielnym systemem sterowania elektrycznego, zapewniając wygodną obsługę, zwiększone bezpieczeństwo i stabilną wydajność operacyjną. Ta konfiguracja jest dobrze dopasowana do ciągłych procesów produkcyjnych i wymagających środowisk produkcyjnych.
6. W trybie formowania na zimno maszyna może przetwarzać profile ze stali kątowej do 100 mm x 100 mm x 10 mm, z maksymalnym kątem gięcia 5°. W tym znamionowym zakresie przetwarzania utrzymuje kontrolowaną deformację materiału i spójną precyzję formowania.
7. W normalnych warunkach pracy cykl prasowania na zimno wymaga około 10 sekund na element, podczas gdy cykl gięcia termicznego trwa około 120 sekund. Rzeczywiste czasy przetwarzania zależą od charakterystyki materiału i wymiarów elementu. Formowanie termiczne zazwyczaj rozpoczyna się, gdy materiał osiągnie około 800°C i stanie się widocznie czerwony. Ustawienia ogrzewania i formowania można dostosować do właściwości materiału i wymaganych tolerancji wymiarowych.
8. W przypadku operacji gięcia termicznego operator po prostu wprowadza wymagane dane przetwarzania i inicjuje cykl automatyczny za pomocą przycisku sterowania lub przełącznika pedału. Maszyna następnie automatycznie wykonuje cały zaprogramowany proces, w tym pozycjonowanie elementu w obszarze grzewczym, podgrzewanie indukcyjne, automatyczne cofanie jednostki grzewczej, zaciskanie i prasowanie hydrauliczne, ruch powrotny suwaka i rozładunek gotowego komponentu.
9. Podczas pracy w połączonym trybie formowania termicznego i prasowania na zimno produkcja rozpoczyna się po wprowadzeniu odpowiednich parametrów przetwarzania. Po zakończeniu formowania suwak hydrauliczny nie musi całkowicie wracać do pozycji początkowej. Zamiast tego dolna matryca dociskowa automatycznie podnosi się, zapewniając prześwit około 100 mm, co ułatwia wyjęcie gotowego elementu. Ten zoptymalizowany proces skraca cykl operacyjny i poprawia ogólną wydajność produkcji.
Te próbki demonstracyjne są produkowane przy użyciu sprzętu do wykrawania, cięcia i znakowania stali kątowej. Odzwierciedlają one standardowe wymiary i typowe wymagania przetwarzania elementów ze stali kątowej stosowanych w produkcji wież transmisyjnych. Próbki służą jako praktyczne części referencyjne, umożliwiając klientom ocenę jakości obróbki, precyzji wymiarowej i standardów produkcyjnych. Poprzez inspekcję tych gotowych komponentów, potencjalni nabywcy mogą ocenić, czy sprzęt spełnia wymagające wymagania przetwarzania i produkcji stali kątowej dla wież transmisyjnych.
W przypadku projektów linii transmisyjnych ultra-wysokiego napięcia (UHV), wieże transmisyjne muszą wytrzymać trudne warunki środowiskowe i znaczne obciążenia strukturalne przez cały okres ich eksploatacji. Ten sprzęt wspiera produkcję elementów ze stali kątowej, które stanowią główną ramę nośną tych wież. Wykonuje precyzyjne operacje wiercenia i wykrawania na elementach ze stali kątowej używanych w konstrukcjach wież, poprzecznicach i innych niezbędnych zespołach, pomagając utrzymać dokładność wymiarową i niezawodną jakość połączeń. Te możliwości przetwarzania przyczyniają się do wytrzymałości strukturalnej i długoterminowej trwałości wież transmisyjnych, jednocześnie wspierając bezpieczną, stabilną i nieprzerwaną pracę systemów przesyłu energii UHV.

 Twoja wiadomość musi mieć od 20 do 3000 znaków!