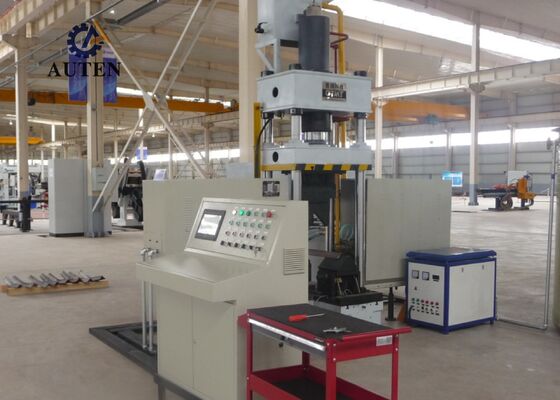
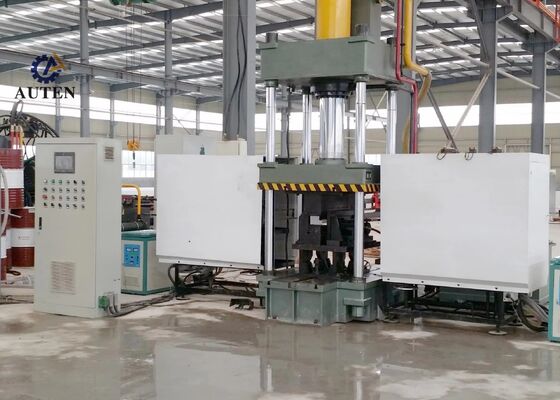
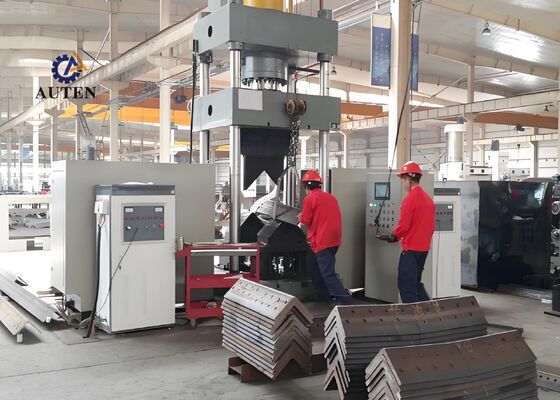
60*2KW Moc grzewcza CNC do gięcia i nagrzewania stali kątowej Maks. wysokość otwarcia 1300 mm
Wprowadzenie do produktu:
System CNC do gięcia termicznego jest profesjonalnie zaprojektowany i poddany kompleksowym testom fabrycznym, aby zapewnić dokładne i niezawodne gięcie profili ze stali kątowej i płaskich blach metalowych. Jest on specjalnie opracowany, aby sprostać rygorystycznym wymaganiom produkcyjnym branż, w tym produkcji konstrukcji stalowych, produkcji komponentów mechanicznych i obróbki metali architektonicznych. Dzięki doskonałej precyzji formowania i spójnej wydajności operacyjnej, system zapewnia, że przetwarzana stal kątowa i panele metalowe spełniają wymagające wymagania wymiarowe i konstrukcyjne, wspierając efektywne i płynne wykonanie kolejnych operacji produkcyjnych.
Parametry produktu:
| Model |
HQ250-700 |
| Ciśnienie w zbiorniku oleju (kN) |
1600 |
| Zewnętrzny dwustronny rozmiar gięcia (stopka do góry) (mm) |
L80*7~L250*32 |
| Zewnętrzny dwustronny stopień gięcia dla kątowników (°) |
30° |
| Zakres pojedynczego gięcia do przodu stali kątowej (mm) |
L80*7~L200*20 |
| Stopień pojedynczego gięcia do przodu stali kątowej (°) |
20° |
| Grubość blachy giętej (mm) |
2~16 |
| Szerokość blachy giętej (mm) |
700 |
| Stopień gięcia blach (°) |
90° |
| Zakres otwierania i zamykania kątowników (mm) |
L80*7~L200*16 |
| Stopień otwierania i zamykania kątowników (°) |
16° |
| Skok tłoka hydraulicznego (mm) |
800 |
| Maks. wysokość otwarcia (mm) |
1300 |
| Moc silnika (kW) |
15 |
| Moc grzewcza (kW) |
60*2 |
| Oś CNC |
3 |
| Pojemność zbiornika oleju (L) |
630 |
| Wymiary całkowite (m) |
3.5x4.5x4.1 |

Cechy produktu:
1. Urządzenie jest wyposażone w zaawansowany system sterowania oparty na CNC i PLC z intuicyjnym interfejsem człowiek-maszyna (HMI) z ekranem dotykowym. Umożliwia wygodną konfigurację parametrów przetwarzania, monitorowanie stanu maszyny w czasie rzeczywistym i usprawnione zarządzanie produkcją, zapewniając operatorom dostępny, niezawodny i wydajny środowisko pracy.
2. Maszyna wykorzystuje zaawansowaną technologię ogrzewania indukcyjnego o częstotliwości ultradźwiękowej, zapewniając szybkie i równomierne ogrzewanie ze zwiększoną efektywnością energetyczną i zmniejszonym wpływem na środowisko. Ta metoda ogrzewania pozwala na zwiększenie zdolności produkcyjnych, obniżenie kosztów eksploatacji i zgodność z obowiązującymi wymogami ochrony środowiska.
3. Urządzenie posiada zintegrowaną konstrukcję formowania, która eliminuje potrzebę wymiany dodatkowych narzędzi i częstych regulacji matryc. Ta usprawniona konfiguracja skraca procedury ustawiania, minimalizuje czas przygotowania i zwiększa ogólną wydajność produkcji.
4. Dzięki zastosowaniu precyzyjnej technologii sterowania CNC, maszyna wykonuje dokładne operacje gięcia i formowania z zachowaniem spójnej jakości, precyzyjnej kontroli wymiarowej i powtarzalnych wyników przetwarzania, jednocześnie zwiększając ogólną produktywność.
5. System integruje niezależny agregat hydrauliczny z dedykowanym systemem sterowania elektrycznego, zapewniając wygodną obsługę, zwiększone bezpieczeństwo operacyjne i niezawodną wydajność maszyny. Ta konfiguracja nadaje się do produkcji ciągłej w wymagających środowiskach przemysłowych.
6. W trybie formowania na zimno maszyna obsługuje profile ze stali kątowej do L100 × L100 × 10 mm i obsługuje maksymalny kąt gięcia 5°. W określonym zakresie pracy umożliwia kontrolowaną deformację materiału i spójną dokładność formowania.
7. W standardowych warunkach pracy cykl prasowania na zimno trwa około 10 sekund na element, podczas gdy gięcie termiczne zazwyczaj wymaga około 120 sekund na komponent. Rzeczywiste czasy cyklu zależą od właściwości materiału i wymiarów elementu obrabianego. Gięcie termiczne zazwyczaj rozpoczyna się, gdy materiał osiągnie temperaturę około 800°C i ma wygląd rozżarzony. Specyficzne parametry ogrzewania i formowania powinny być dostosowane do charakterystyki materiału i wymaganej dokładności wymiarowej.
8. W przypadku operacji gięcia termicznego operator wprowadza wymagane parametry przetwarzania i inicjuje cykl automatyczny za pomocą przycisku sterującego lub przełącznika pedału nożnego. Maszyna następnie wykonuje zaprogramowaną sekwencję, w tym podawanie elementu obrabianego do strefy grzewczej, ogrzewanie indukcyjne, automatyczne wycofanie jednostki grzewczej, zaciskanie i prasowanie hydrauliczne, podnoszenie tłoka i rozładunek gotowego elementu obrabianego.
9. Podczas łączonych operacji formowania termicznego i prasowania na zimno cykl produkcyjny można rozpocząć po skonfigurowaniu wymaganych parametrów. Po zakończeniu formowania tłok hydrauliczny nie musi wracać do pierwotnej pozycji. Zamiast tego dolna matryca dociskowa automatycznie podnosi się, tworząc prześwit 100 mm, co ułatwia wygodne wyjmowanie gotowego elementu obrabianego. Ta zoptymalizowana sekwencja skraca czas cyklu i dodatkowo zwiększa ogólną wydajność produkcji.
Te próbki testowe, wyprodukowane przy użyciu sprzętu do wykrawania, cięcia i znakowania stali kątowej, są zgodne ze standardowymi specyfikacjami i parametrami przetwarzania powszechnie stosowanymi w produkcji wież ze stali kątowej. Stanowią one dla klientów praktyczne próbki referencyjne do oceny jakości obróbki, dokładności wymiarowej i jakości wykonania. Te mierzalne wskaźniki pomagają zademonstrować zdolność sprzętu do zaspokojenia wymagających potrzeb produkcyjnych w zakresie produkcji wież ze stali kątowej.
W budowie linii przesyłowych ultra-wysokiego napięcia (UHV) wieże transmisyjne muszą wytrzymać trudne warunki środowiskowe i znaczne obciążenia konstrukcyjne. Sprzęt odgrywa ważną rolę w produkcji elementów ze stali kątowej, które tworzą główne konstrukcje nośne wież. Wykonuje niezawodne operacje wiercenia i wykrawania na elementach ze stali kątowej używanych w korpusach wież, poprzecznicach i innych krytycznych sekcjach konstrukcyjnych, pomagając osiągnąć dokładne wymiary i niezawodną integralność konstrukcyjną. Te możliwości przetwarzania przyczyniają się do trwałości wież transmisyjnych i wspierają bezpieczną, stabilną i ciągłą pracę systemów przesyłu energii UHV.

 Twoja wiadomość musi mieć od 20 do 3000 znaków!