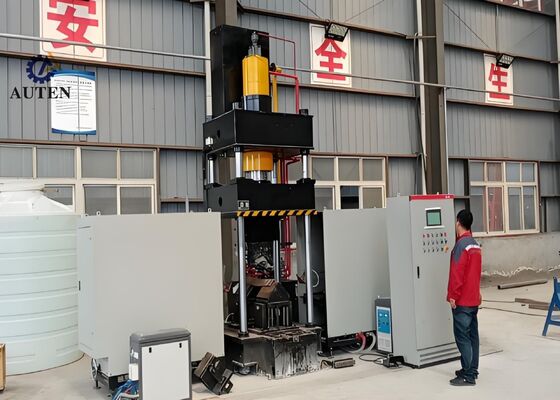
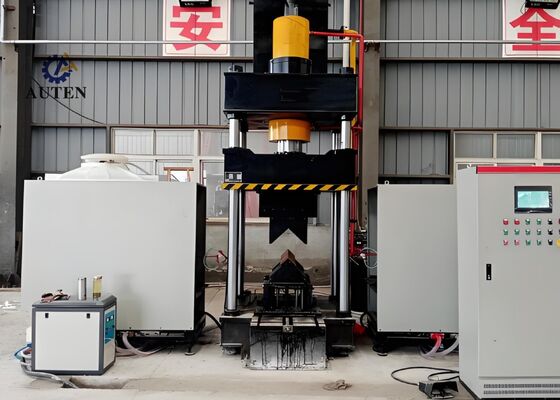
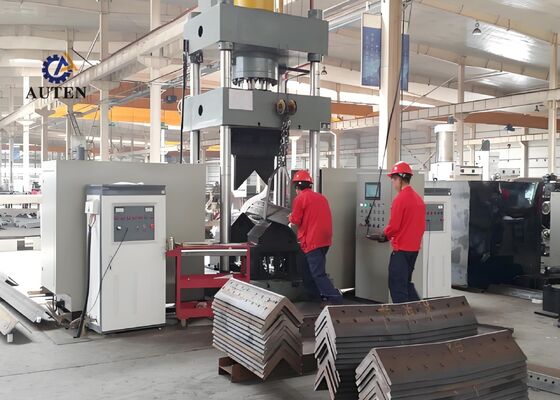
2-16mm Grubość blachy CNC Giętarka do stali kątowej Moc silnika 15KW
Wprowadzenie do produktu:
System gięcia termicznego CNC jest profesjonalnie zaprojektowany i poddany kompleksowym testom fabrycznym, aby zapewnić dokładne i niezawodne gięcie profili ze stali kątowej i płaskich blach metalowych. Jest on specjalnie opracowany, aby sprostać rygorystycznym wymaganiom produkcyjnym branż, w tym produkcji konstrukcji stalowych, produkcji komponentów mechanicznych i obróbki metali architektonicznych. Dzięki doskonałej precyzji formowania i spójnej wydajności operacyjnej, system zapewnia, że przetwarzana stal kątowa i panele metalowe spełniają wymagające wymagania wymiarowe i konstrukcyjne, wspierając efektywne i płynne wykonanie kolejnych operacji produkcyjnych.
Parametry produktu:
| Model |
HQ250-700 |
| Ciśnienie zbiornika oleju (kN) |
1600 |
| Zewnętrzny dwustronny rozmiar gięcia (stopka do góry) (mm) |
L80*7~L250*32 |
| Stopień zewnętrznego dwustronnego gięcia kątowników (°) |
30° |
| Zakres pojedynczego gięcia kątownika do przodu (mm) |
L80*7~L200*20 |
| Stopień pojedynczego gięcia kątownika do przodu (°) |
20° |
| Grubość blachy giętej (mm) |
2~16 |
| Szerokość blachy giętej (mm) |
700 |
| Stopień gięcia blach (°) |
90° |
| Zakres otwierania i zamykania kątownika (mm) |
L80*7~L200*16 |
| Stopień otwierania i zamykania kątownika (°) |
16° |
| Skok tłoka hydraulicznego (mm) |
800 |
| Maks. wysokość otwarcia (mm) |
1300 |
| Moc silnika (kW) |
15 |
| Moc grzewcza (kW) |
60*2 |
| Oś CNC |
3 |
| Pojemność zbiornika oleju (L) |
630 |
| Wymiary całkowite (m) |
3,5x4,5x4,1 |

Cechy produktu:
1. System jest wyposażony w zaawansowaną platformę PLC sterowaną CNC i intuicyjny interfejs człowiek-maszyna (HMI) z ekranem dotykowym, zapewniający wygodne wprowadzanie parametrów procesu, monitorowanie stanu sprzętu w czasie rzeczywistym i efektywne sterowanie procesem produkcyjnym. Ta inteligentna architektura sterowania oferuje operatorom proste, niezawodne i przyjazne dla użytkownika środowisko pracy.
2. Maszyna wykorzystuje zaawansowaną inteligentną technologię ogrzewania indukcyjnego o częstotliwości ultradźwiękowej, zapewniając szybkie i równomierne ogrzewanie, poprawę efektywności energetycznej i odpowiedzialne działanie w zakresie ochrony środowiska. Ta nowoczesna technologia ogrzewania zwiększa produktywność, obniża koszty operacyjne i jest zgodna z aktualnymi wymogami ochrony środowiska.
3. Zaprojektowany jako zintegrowane rozwiązanie do formowania, sprzęt eliminuje potrzebę dodatkowych zmian narzędzi i częstych regulacji matryc. Ta usprawniona konfiguracja upraszcza konfigurację produkcji, skraca czas przygotowania i przyczynia się do wyższej ogólnej wydajności produkcji.
4. Wyposażona w zaawansowaną technologię precyzyjnego sterowania CNC, maszyna wykonuje operacje gięcia i formowania z dużą dokładnością. Zapewnia spójną jakość produktu, precyzyjną kontrolę wymiarową i stabilną wydajność przetwarzania, jednocześnie znacznie zwiększając wydajność produkcji.
5. Sprzęt posiada niezależny zespół hydrauliczny w połączeniu z dedykowanym systemem sterowania elektrycznego. Ta zintegrowana konfiguracja zapewnia wygodną obsługę, poprawione bezpieczeństwo operacyjne, stabilną wydajność maszyny i niezawodną zdolność do ciągłej produkcji przemysłowej na dużą skalę.
6. Funkcja formowania na zimno jest w stanie przetwarzać profile ze stali kątowej do L100 × L100 × 10 mm, z maksymalnym dopuszczalnym kątem gięcia 5 stopni, zapewniając kontrolowaną deformację i spójną dokładność formowania.
7. W standardowych warunkach pracy cykl formowania na zimno wymaga około 10 sekund na element obrabiany, podczas gdy formowanie termiczne zazwyczaj zajmuje około 120 sekund na element, w zależności od specyfikacji materiału i wymiarów elementu obrabianego. Gięcie termiczne rozpoczyna się, gdy element obrabiany osiągnie około 800°C w stanie rozgrzanym do czerwoności, z optymalnymi parametrami procesu określonymi zgodnie z właściwościami materiału i wymaganą dokładnością formowania.
8. Podczas formowania termicznego operator musi jedynie wprowadzić wymagane parametry przetwarzania i zainicjować cykl automatyczny za pomocą przycisku sterowania lub przełącznika pedału nożnego. System następnie automatycznie wykonuje pełną zaprogramowaną sekwencję, w tym podawanie elementu obrabianego do obszaru grzewczego, ogrzewanie indukcyjne, automatyczne cofanie jednostki grzewczej, zaciskanie hydrauliczne i prasowanie, podnoszenie tłoka i rozładowywanie gotowego elementu.
9. Podczas połączonych operacji formowania termicznego i prasowania na zimno, cykl produkcyjny można rozpocząć natychmiast po wprowadzeniu wymaganych parametrów procesu. Po zakończeniu formowania, tłok hydrauliczny nie musi wracać do pierwotnej pozycji. Zamiast tego, dolna matryca dociskowa automatycznie podnosi się, tworząc prześwit 100 mm, co umożliwia wygodne wyjęcie gotowego elementu obrabianego. Ta zoptymalizowana sekwencja operacyjna skutecznie skraca czas cyklu i dodatkowo poprawia ogólną wydajność produkcji.
Te próbki testowe, wyprodukowane przy użyciu sprzętu do wykrawania, cięcia i znakowania stali kątowej, są zgodne ze standardowymi specyfikacjami i parametrami przetwarzania powszechnie stosowanymi w przemyśle produkcji wież ze stali kątowej. Stanowią one dla użytkowników bezpośrednią i praktyczną podstawę do oceny jakości przetwarzania maszyny, precyzji wymiarowej i jakości wykonania—kluczowych wskaźników wydajności, które demonstrują zdolność sprzętu do spełnienia wymagających wymagań produkcyjnych w zakresie produkcji wież ze stali kątowej.
W budowie linii przesyłowych bardzo wysokiego napięcia (UHV), gdzie wieże transmisyjne są narażone na surowe warunki środowiskowe i znaczne obciążenia konstrukcyjne, ten sprzęt pełni kluczową funkcję w przetwarzaniu elementów ze stali kątowej, które stanowią główną ramę nośną wież. Niezawodnie wykonuje operacje wiercenia i tłoczenia na stali kątowej używanej w korpusach wież, ramionach poprzecznych i innych niezbędnych elementach konstrukcyjnych, zapewniając wysoką dokładność wymiarową i solidną integralność strukturalną. Te możliwości przyczyniają się do zwiększenia trwałości wież transmisyjnych i zapewniają niezbędne wsparcie dla bezpiecznej, stabilnej i ciągłej pracy systemów przesyłu energii UHV.

 Twoja wiadomość musi mieć od 20 do 3000 znaków!