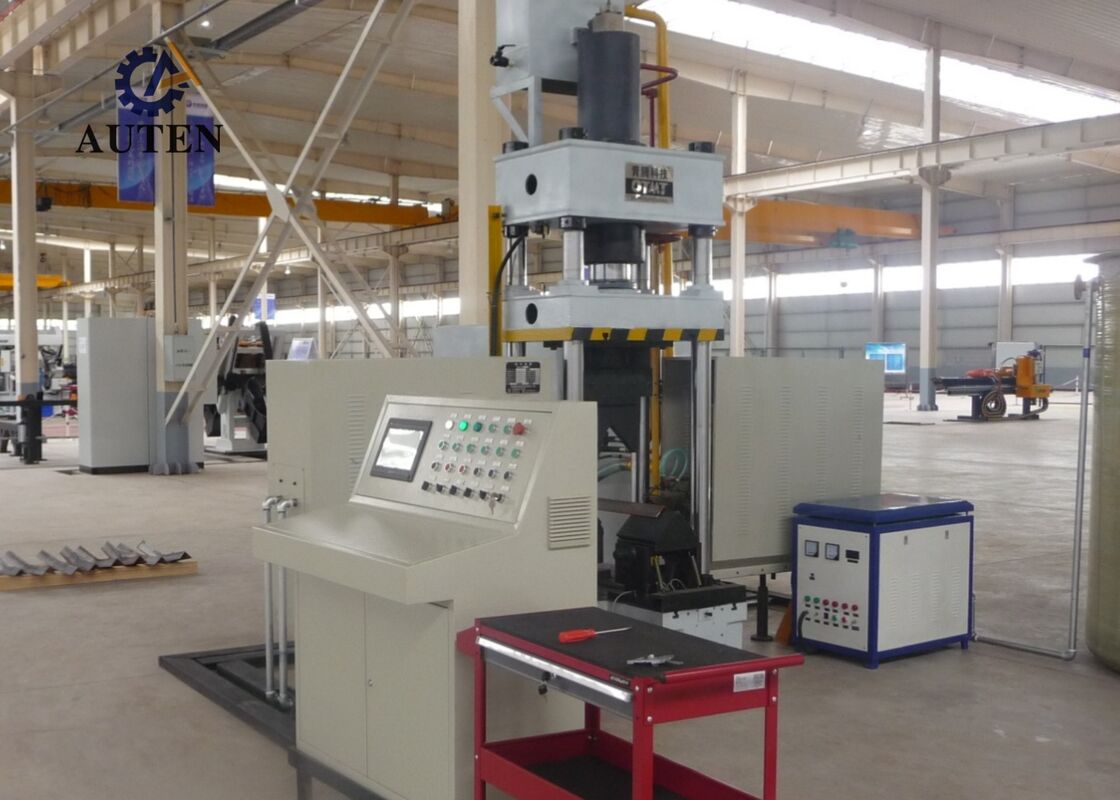
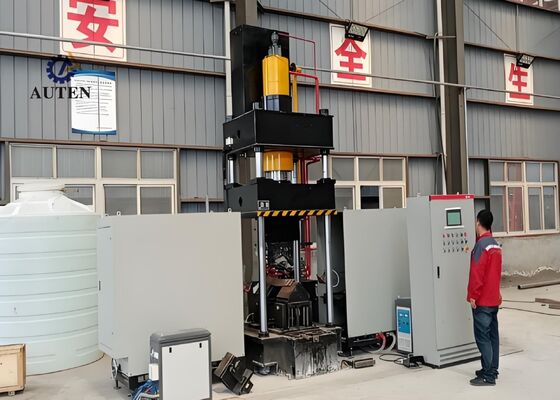
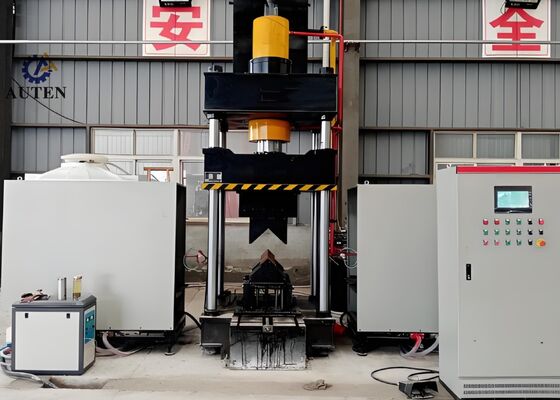
Model HQ250-700 Maszyna do gięcia pod kątem grzewczym CNC Ciśnienie zbiornika oleju 1600KN
Wprowadzenie produktu:
CNC Thermal Bending System jest starannie zaprojektowany i dokładnie przetestowany w fabryce, aby zapewnić precyzyjne gięcie profilów stalowych kątowych i płaskich blach metalowych.Jest on specjalnie zaprojektowany w celu zaspokojenia wymagających wymagań produkcyjnych w takich gałęziach przemysłu, jak wytwarzanie stali konstrukcyjnej., produkcji części mechanicznych i metaloobróbki architektonicznej, oferując wyjątkową dokładność formowania i niezawodną spójność operacyjną,system zapewnia spełnienie rygorystycznych specyfikacji wymiarowych i konstrukcyjnych przez stalowe i metalowe panele o giętym kącie, ułatwiając płynny i wydajny postęp w kolejnych procesach produkcyjnych w dalszym ciągu.
Parametry produktu:
| Model |
HQ250-700 |
| Ciśnienie zbiornika oleju (kN) |
1600 |
| Zewnętrzny dwustronny rozmiar gięcia (szczyt w górę) (mm) |
L80*7~L250*32 |
| Stopień wygięcia dwustronnego dla kątów (°) |
30° |
| Zakres prostokątnego gięcia stali kątowej do przodu (mm) |
L80*7~L200*20 |
| Stopień pojedynczego zginania stali kątowej do przodu (°) |
20° |
| Gęstość płyty gięcia (mm) |
2 ~ 16 |
| Szerokość płyty giętej (mm) |
700 |
| Stopień zginania dla płyt (°) |
90° |
| Zakres kąta otwarcia i zamknięcia (mm) |
L80*7~L200*16 |
| Stopień kąta otwierania i zamykania (°) |
16° |
| Uderzenie zbiornika oleju (mm) |
800 |
| Maksymalna wysokość otwierania (mm) |
1300 |
| Moc silnika (kW) |
15 |
| Moc ogrzewania (kW) |
60*2 |
| Oś CNC |
3 |
| Pojemność zbiornika oleju (L) |
630 |
| Całkowita wielkość (m) |
3.5x4.5x4.1 |

Charakterystyka produktu:
1System zawiera zaawansowaną platformę sterowania PLC opartą na CNC wraz z intuicyjnym interfejsem maszynowo-człowiekowym (HMI) na ekranie dotykowym, umożliwiającym wygodne wprowadzanie parametrów.monitorowanie warunków pracy urządzeń w czasie rzeczywistymTa inteligentna architektura sterowania zapewnia operatorom proste, niezawodne i zorientowane na użytkownika doświadczenie operacyjne.
2Maszyna wykorzystuje zaawansowaną inteligentną technologię podgrzewania indukcyjnego ultradźwiękowego, zapewniając szybkie i jednolite ogrzewanie, zwiększone wykorzystanie energii,i odpowiedzialnej dla środowiska eksploatacjiTa zaawansowana metoda ogrzewania zwiększa wydajność produkcji, obniża koszty eksploatacji i spełnia współczesne standardy ochrony środowiska.
3Zbudowany jako w pełni zintegrowany system formowania, urządzenie eliminuje potrzebę wymiany dodatkowych narzędzi i częstego dostosowywania formy.Ta zoptymalizowana konfiguracja ułatwia przygotowanie produkcji, minimalizuje wymagania dotyczące instalacji i przyczynia się do poprawy ogólnej wydajności produkcji.
4Dzięki zaawansowanej technologii precyzyjnego sterowania CNC, maszyna wykonuje bardzo precyzyjne operacje gięcia i formowania.i stabilnych wyników przetwarzania przy znacznej poprawie efektywności produkcji.
5Urządzenie zawiera niezależną jednostkę napędową hydrauliczną zintegrowaną z dedykowanym systemem sterowania elektrycznym.zwiększone bezpieczeństwo eksploatacyjne, niezawodną wydajność maszyny i niezawodną przydatność do ciągłej produkcji przemysłowej dużych objętości.
6Funkcja kształtowania na zimno jest przeznaczona do obróbki sekcji stalowych o kątach do 100 × 100 × 10 mm, przy maksymalnie dopuszczalnym kącie gięcia 5 stopni,zapewnienie precyzyjnej kontroli deformacji i stałej jakości formowania.
7W standardowych warunkach pracy cykl tłoczenia na zimno trwa około 10 sekund na kawałek, podczas gdy formowanie termiczne zazwyczaj trwa około 120 sekund na komponent,w zależności od specyfikacji materiału i wymiarów obróbki. zgięcie termiczne rozpoczyna się, gdy przedmiot osiąga temperaturę około 800°C (warunki gorące na czerwono),z optymalizowanymi parametrami obróbki ustalonymi zgodnie z właściwościami materiału i wymaganą precyzją gięcia.
8Podczas operacji formowania termicznego operator musi tylko wprowadzić wymagane parametry przetwarzania i uruchomić automatyczny cykl za pomocą przycisku sterowania lub przełącznika pedału.Następnie system automatycznie kończy całą zaprogramowaną sekwencję, w tym wprowadzenie przedmiotu do strefy grzewczej, wykonywanie ogrzewania indukcyjnego, automatyczne wciąganie jednostki grzewczej, wykonywanie hydraulicznego zaciskania i tłoczenia, podnoszenie ramy,i rozładowanie ukończonego elementu.
9W przypadku zintegrowanego formowania termicznego i tłoczenia na zimno cykl produkcyjny może rozpocząć się natychmiast po wprowadzeniu wymaganych parametrów procesu.nie jest konieczne całkowitego powrotu ramy hydraulicznej do pozycji początkowejZamiast tego niższa sztukę do tłoczenia automatycznie podnosi się do 100 mm, co umożliwia wygodne usunięcie gotowego obrabiarkę.Ta zoptymalizowana sekwencja operacyjna skutecznie skraca cykl produkcji i jeszcze bardziej zwiększa ogólną wydajność produkcji.
Te próbki testowe, wyprodukowane przy użyciu urządzeń do drukowania, cięcia i oznakowania stali kątowej,spełniają standardowe specyfikacje i parametry przetwarzania powszechnie stosowane w przemyśle produkcji wież stalowych kątowychZapewniają użytkownikom bezpośrednią i praktyczną podstawę do oceny jakości obróbki maszyny, precyzji wymiarowej,i wykonania kluczowe wskaźniki wydajności, które wykazują zdolność urządzenia do spełnienia wymagających wymogów produkcyjnych produkcji wieży stalowej kątowej.
Przy budowie linii przesyłowych ultrawysokiego napięcia (UHV), w których wieże przesyłowe są narażone na trudne warunki środowiskowe i znaczne obciążenia konstrukcyjne,urządzenie to odgrywa kluczową rolę w przetwarzaniu składników stalowych kątowych, które tworzą podstawową ramę nośną wież. niezawodnie wykonuje operacje wiercenia i pieczętowania stali kątowej stosowanej w kadłubach wieży, skrzyżowaniach i innych istotnych elementach konstrukcyjnych,zapewnienie wysokiej dokładności wymiarowej i solidnej integralności strukturalnejMożliwości te przyczyniają się do zwiększenia trwałości wieży przesyłowej i zapewniają niezbędne wsparcie dla bezpiecznej, stabilnej i ciągłej pracy systemów przesyłu energii UHV.

 Twoja wiadomość musi mieć od 20 do 3000 znaków!