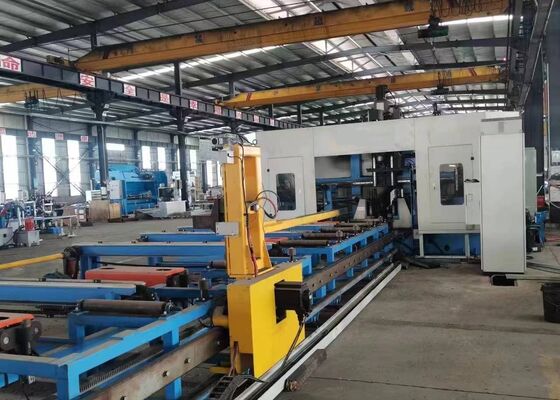
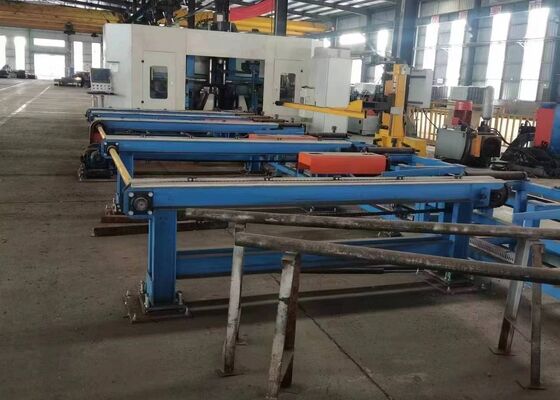
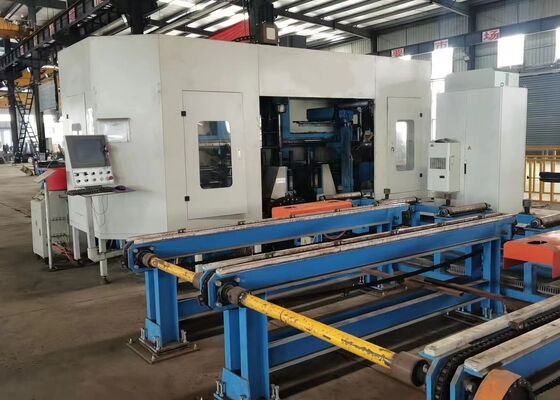
Model BHD1250C CNC H Beam Drilling Sawing And Shearing Machine Line BT40 Główny wrot
Wprowadzenie produktu:
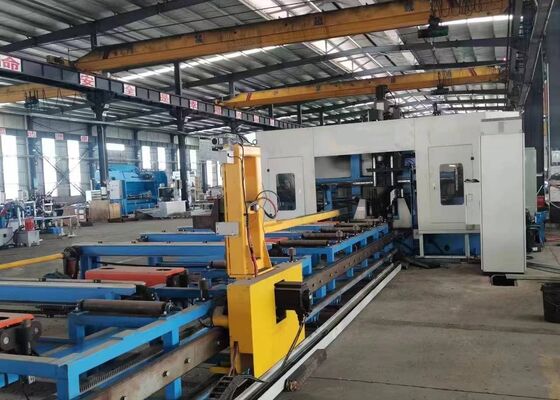
Ta linia wiertnicza CNC jest specjalnie zaprojektowana do zastosowań wiertniczych wysokiej precyzji na komponentach strukturalnych wiązki H. Wyposażona w trzy szybkie jednostki wiertnicze precyzyjne,maszyna zapewnia wydajne wielo kierunkowe wiercenie z doskonałą dokładnością obróbki i wygodną obsługąJako niezawodne i zaawansowane rozwiązanie przetwórcze dla przemysłu hutniczego, jest szeroko stosowane w różnych dziedzinach, w tym konstrukcja konstrukcji stalowych, budowa mostów,Produkcja wieży przesyłowej, oraz dużych projektów struktury sieci.
Informacje dotyczące konfiguracji produktu:
| Parametry wiązki H |
Maksymalny rozmiar Szerokość x Wysokość |
1250 x 600 mm |
| Min. Rozmiar Szerokość x Wysokość |
200×75 mm |
| Maks. Długość wiązki |
12000 mm |
| Główny wrot |
Co to jest? |
3 |
| Model |
BT1pozycja |
| Moc silnika |
3x11 kW |
| Prędkość spindala |
200 ‰ 3000 obrotów/min |
| Maksymalna średnica otworu |
φ40 mm |
| Moc silnika |
Moc serwomotora zasilającego |
2x3 kW |
| Siła serwomotora pozycjonowania |
2x3 kW |
| Dokładność przetwarzania |
Odchylenie odległości do otworu |
Dwie dziury w promieniu 1 metra. |
± 0.5 |
| Dopuszczalna wartość odchylenia zwiększa się o ±0,2 mm na każdy dodatkowy metr odległości otworu, a maksymalna nie przekracza ±2 mm. |
| Odchylenia końcowe |
±1,0 mm |
| System hydrauliczny |
Ciśnienie pompy hydraulicznej |
7 MPa |
| Moc silnika pompy olejowej |
7 kW |
| System elektryczny |
Metoda kontroli |
PLC |
| Liczba osi CNC |
7 |
| Całkowita wielkość (L x W x H) |
32000x6200x4000 |

Cechy produktu
1. 3D CNC wiązki H wiertniczej i cięcia maszyny składa się z ramki maszyny ciężkiej pracy, CNC system podawania, system obsługi materiałów, system sterowania elektrycznym, system hydrauliczny, system chłodzenia,system smarowania, urządzenia do zbierania złomu i innych zespołów pomocniczych.urządzenie jest specjalnie zaprojektowane do obróbki wielkowymiarowych wiązek HUmożliwia ciągłą automatyczną produkcję przy jednoczesnym zapewnieniu wysokiej wydajności przetwarzania, niezawodnej stabilności operacyjnej i stałej wydajności obróbki.
2Struktura maszyny składa się z głównego łóżka maszynowego, zespołów tabeli przesuwanej CNC, mechanizmów podtrzymujących, górnych jednostek zacisku, bocznych jednostek zacisku i systemów wykrywania obrabiarków.Zestawy przesuwane CNC zawierają przesuwane przesuwkiSpecjalnie opracowany do obróbki wiązki H, każdy zespół przesuwny zawiera płytkę przesuwną, podstawę przesuwki, głowicę węgla,Węzły mechaniczne dużych prędkości, cylinder narzędzia, silnik o zmiennej częstotliwości, serwo silnik, przewodniki liniowe i precyzyjne śruby prowadzenia, zapewniające dokładne pozycjonowanie, płynny ruch i stabilną wydajność obróbki.
3System zasilający CNC składa się z uchwytów, mechanizmów transmisji, serwomotorów, reduktorów i manipulatorów zasilających.manipulator podawania precyzyjnie przenosi elementy robocze wiązki H wzdłuż osi X, zapewniając dokładną kontrolę podawania, stabilne pozycjonowanie materiału i niezawodne przenoszenie obrabiarków podczas całej operacji obróbki.
4System obróbki materiału zawiera zarówno przenośnik wprowadzający, jak i przenośnik wyprowadzający.i mechanizmów pozycjonowania bocznego, które ułatwiają transport profili stalowych, dokładne ustawienie osi Y i skoordynowane ładowanie materiału z systemem zasilającym CNC,zapewniając tym samym efektywne i stabilne karmienie obrabiarkąPrzesyłowiec wyjściowy składa się z nośników rozładowania i zespołów rolkowych, umożliwiających płynny i niezawodny transport gotowych części po procesie obróbki.
5System chłodzenia wykorzystuje połączenie metod chłodzenia wewnętrznego i zewnętrznego wraz z technologią smarowania mgłą naftową w celu skutecznego kontrolowania ciepła wytwarzanego podczas operacji wiercenia.To zoptymalizowane rozwiązanie chłodzące zmniejsza zużycie płynu chłodniczego, obniża całkowite koszty produkcji, wspiera czystszą i bardziej ekologiczną produkcję,i wydłuża żywotność narzędzia wiertniczego poprzez zminimalizowanie zużycia termicznego i degradacji narzędzia związanej z ciepłem.
6System hydrauliczny zapewnia niezawodną moc hydrauliczną dla górnego mechanizmu zacisku, mechanizmu zacisku bocznego, cylindrów narzędzi i innych elementów napędzanych hydraulicznie.Zapewnia bezpieczne i stabilne zaciskanie obróbki przy jednoczesnym utrzymaniu niezawodnej pracy maszyny przez cały cykl obróbki.
7System pneumatyczny zapewnia zasilanie sprężonym powietrzem dla manipulatorów podawania, cylindrów detekcyjnych i innych komponentów sterowanych pneumatycznie.i niezawodne automatyczne działanie odpowiednich mechanizmów maszynowych.
8System smarowania łączy scentralizowane automatyczne smarowanie z metodami ręcznego smarowania.Centralny system smarowania zapewnia terminowe i precyzyjnie mierzone smarowanie krytycznych ruchomych elementów, w tym przewodów liniowych i precyzyjnych zestawów śrub ołowianych, skutecznie minimalizujących tarcie mechaniczne i zużycie przy jednoczesnym utrzymaniu długoterminowej precyzji obróbki i niezawodności sprzętu.
9System sterowania maszyną integruje komputer przemysłowy, sterownik PLC i powiązane z nim elementy sterowania w celu osiągnięcia inteligentnej i zautomatyzowanej pracy maszyny.Programy przetwarzania mogą być generowane poprzez importowanie rysunków CAD lub wprowadzanie parametrów obróbki za pośrednictwem interfejsów USB lub klawiaturySystem umożliwia przechowywanie, wycofywanie, wyświetlanie i przekazywanie programów obróbki zgodnie z wyznaczonymi numerami części, gdy tylko jest to wymagane.Umożliwia również ręczne regulację poszczególnych parametrów obróbki przy jednoczesnym obsłudze całkowicie automatycznego wykonania całego cyklu produkcji, znacząco zwiększając elastyczność operacyjną, efektywność produkcji i ogólną wydajność produkcji.
W trakcie sesji demonstracji prób, wiązka CNC i wiercenie arkusza, oznakowanie,i maszynka do strzyżenia skutecznie prezentuje swoje możliwości przetwarzania przy użyciu standardowych próbek wiązki H o różnych szerokościach flans i grubości sieci, wraz z próbkami stali kanałowej w różnych wymiarach.czyste i precyzyjne nitki z napędem, i jasno określonych wzorów oznakowania, zapewniających kompleksowe wykazanie jego doskonałej dokładności obróbki, spójności procesu,i niezawodności eksploatacyjnej w praktycznych zastosowaniach przemysłowych.
Szybkie maszyny do wiercenia, znakowania i strzyżenia wiązki H CNC są wykorzystywane głównie w zakładach produkcyjnych konstrukcji stalowych i projektach budowy mostów.zapewnia precyzyjne obróbki wiązek H stosowanych w ramkach i konstrukcjach nośnychW budowie mostów urządzenie wykonuje precyzyjne operacje wiertnicze na wiązkach H,poprawa integralności konstrukcyjnej mostów i umożliwienie im skutecznego wytrzymania długotrwałych obciążeńDzięki wyjątkowej wydajności operacyjnej maszyna ta zapewnia niezawodne wsparcie dla tych kluczowych sektorów infrastruktury, przyczyniając się do płynnego przebiegu powiązanych projektów.

 Twoja wiadomość musi mieć od 20 do 3000 znaków!