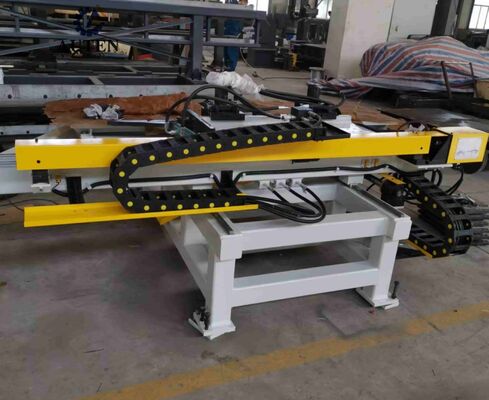
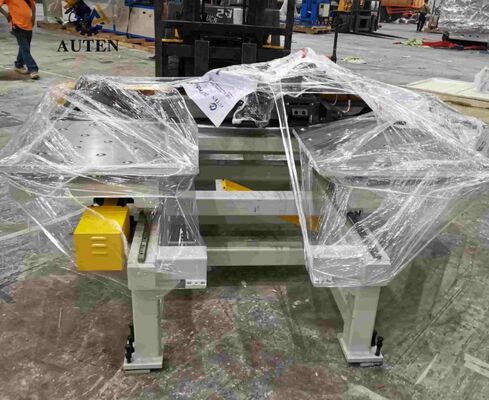
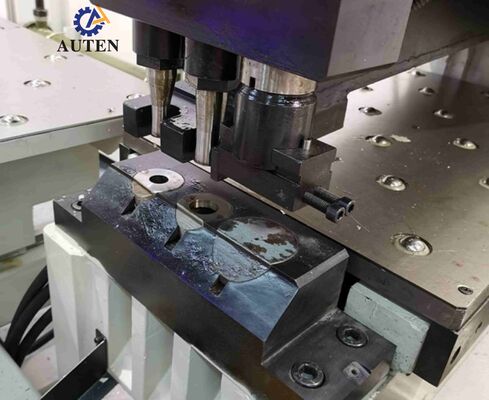
1. Maszyna przyjmuje spawana stalowa konstrukcja typu C o wysokiej wytrzymałości, zapewniająca doskonałą sztywność, odporność na wibracje i przestronny obszar roboczy. Jest wyposażona w trzy automatyczne stacje przetwarzania, w tym dwie stacje wykrawania i jedną dedykowaną stację znakowania, z automatycznym indeksowaniem stacji dla usprawnionej obróbki. Hydrauliczny system mocowania pewnie utrzymuje płyty stalowe o różnych wymiarach i grubościach, podczas gdy precyzyjny ogranicznik referencyjny zapewnia dokładne pozycjonowanie detalu. Stół roboczy z kulkami transferowymi umożliwia płynne i łatwe przenoszenie materiału. Mechanizmy osi X i Y są napędzane silnikami serwo i precyzyjnymi śrubami kulowymi oraz koordynowane za pomocą sterowania w pętli zamkniętej opartego na PLC, umożliwiając w pełni zautomatyzowane operacje wykrawania o wysokiej dokładności. Programy obróbki mogą być generowane, przechowywane i ponownie wykorzystywane, co czyni system szczególnie odpowiednim do produkcji wielkoseryjnej.
2. Maszyna integruje zaawansowaną technologię sterowania CNC z mechanizmem posuwu sterowanym serwo, zapewniając wysoką wydajność produkcji, precyzyjną kontrolę wymiarową, stabilną wydajność obróbki i doskonałą powtarzalność podczas ciągłej pracy.

3. Główne zespoły funkcjonalne wykorzystują koncepcję modułowej konstrukcji, ułatwiając rutynową konserwację, upraszczając wymianę komponentów, minimalizując przestoje związane z serwisem i poprawiając ogólną niezawodność sprzętu przez cały okres jego eksploatacji.
4. Maszyna integruje operacje wykrawania i znakowania w jednym cyklu obróbki dla każdej płyty stalowej, minimalizując niepotrzebne przenoszenie detalu i znacząco poprawiając wydajność przetwarzania i przepustowość produkcji.
5. System sterowania CNC posiada intuicyjny interfejs programowania i obsługuje bezpośredni import danych z rysunków CAD oraz plików przetwarzania wygenerowanych przez oprogramowanie do układu lub rozkroju. Kompatybilność z plikami TEKLA NC1 umożliwia efektywną konwersję danych, upraszcza przepływy pracy programowania i ułatwia usprawnione cyfrowe zarządzanie produkcją.
6. Inteligentny system autodiagnostyki i monitorowania stanu stale monitoruje stan pracy maszyny, wykrywa nieprawidłowości i dostarcza szczegółowych informacji o błędach. Ta funkcja umożliwia szybką identyfikację błędów, upraszcza procedury rozwiązywania problemów i konserwacji oraz poprawia dostępność sprzętu i niezawodność operacyjną.
7. Systemy napędu osi X i Y są wyposażone w wysokowydajne silniki serwo, precyzyjne mechanizmy śrub kulowych i precyzyjne prowadnice liniowe, zapewniając doskonałą precyzję pozycjonowania, powtarzalność i stabilną wydajność obróbki podczas długotrwałej pracy.
8. Główny korpus maszyny jest wykonany ze wzmocnionej spawanej stalowej ramy typu C, zapewniając wyjątkową sztywność konstrukcyjną, stabilną pracę i duży obszar przetwarzania zdolny do pomieszczenia płyt stalowych o różnych wymiarach i spełniający różnorodne wymagania produkcyjne.
9. Urządzenie jest skonfigurowane z trzema w pełni zautomatyzowanymi stacjami przetwarzania, w tym jedną dedykowaną stacją znakowania. Automatyczny wybór stacji zmniejsza interwencję operatora, jednocześnie zwiększając prędkość obróbki, elastyczność przetwarzania i ogólną produktywność.
10. Hydrauliczny system mocowania jest zaprojektowany do bezpiecznego utrzymywania płyt stalowych o różnych grubościach. W połączeniu z precyzyjnym ogranicznikiem referencyjnym punktu zerowego i stołem roboczym z kulkami transferowymi, konfiguracja zapewnia niezawodne mocowanie, dokładne wyrównanie detalu i płynne przenoszenie materiału przez cały proces obróbki.
11. Dwukanałowy system ruchu CNC łączy precyzyjne serwonapędy, precyzyjne mechanizmy śrub kulowych i prowadnice liniowe, aby osiągnąć dokładne pozycjonowanie osi X i Y, zapewniając precyzyjne lokalizacje wykrawania i znakowania dla każdego detalu.
12. Kompletny przepływ pracy obróbki jest w pełni zautomatyzowany. Po zaimportowaniu przez operatora rysunku detalu do systemu sterowania CNC, urządzenie automatycznie wykonuje zaprogramowane operacje wykrawania, znakowania i wiercenia przy minimalnym udziale operatora, tym samym poprawiając wydajność produkcji, spójność procesu i niezawodność operacyjną.

 Twoja wiadomość musi mieć od 20 do 3000 znaków!